Lingua

Press scheda metallica fregit flexiones accurate liberat, iterabiles flectit cum quattuor regulas probatas applicas: pone V-mori ostium ad octies fere materiae crassitudinem, utere flexione aeris ut processus defectus, tonnagium una formula calculate, et antequam priorem partem solvas, pro fonte recompensato. Fabricatores qui has praecipuas decisiones omitunt, de flangibus rimas agunt, egisse angulum, terrores onerare, et codicellos abradere. Fabricatores qui applicant, constantiam angularis intra /-0.5 gradum tenent et ad /-0.02 mm in instrumento hodierno CNC positionis ad plicandam dorsi.
Hic dux opercula pressorum generum fregit, sequentium gradatim inclinatio, inflexio prebenda et formulae tonagium, moriuntur et ferrum delectu, limites materiales, praecisio temperantiae, consilium conservandi, et punctum ad quod scheda metallica tabernam CNC filum flexionis capacitatis addere debet. Postrema pars respondet communissimis quaestionibus quas emptores et operarii quaerunt.
Torcular fibulae schedae metallicae planae inter ferrum superiorem et V-morem inferiorem confregit, deinde ferrum deorsum vi aut situ moderatum impellit donec scheda ad angulum scopum plastice deformet. Retro METIOR moveat schedam ad rectam curvam rectam ante quamlibet ictum, et CNC moderatoris arietis iter synchronizat, moriuntur contactum, et positione METIOR. Quod bene flexum definit, non semel angulum percutit, sed eundem angulum undique in massam repetit.
Quattuor sententiae maxime eventum determinant: machina genus, instrumentum, materia conditionis et processus flexionis.
Emptores hodie inter quattuor praecipuas technologias minas eligunt. Dumeta mechanica musca utuntur et saepe plena positionis potestate carent; extat in antiquis tabernis pro simplici opere repetito. CNC machinae hydraulicae vexillum sunt mediae et graves fabricae, quia altam tonagium cum bono ictu temperantiae coniungunt. Machinae servi-electricae arietem pellunt cum motoribus servolis et globulis cochleis, hydraulicis eliminatis et usu energiae secantibus. CNC systemata hybrida addunt angulum adaptivam mensurae et coronationem latae sententiae ad partes postulandas.
| Type | Tonagium range solito | Ram repeatability | Energy mores | Optimus fit |
|---|---|---|---|---|
| Mechanica | 30-400 US tons | /-0.05 mm | Flywheel, cursus continuus | Long-currunt simplex curvata |
| Hydraulic CNC | 40-2,000 tons | /-0.02 mm | Sentinam decurrit continue | Lammina gravis, partes longae, plaga variabilis |
| Servo-electrica | 20-220 tons | /-0.01 mm | Motor in demanda, circa 50 energiae salutaris | Tenues et mediae gauges, tabernae mundae, rates cycli altae |
| CNC hybrid / adaptive | 60-500 talenta | /-0.01 mm | Hybrid coegi, modica consummatio | Partes complexae, angulus adaptivus imperium, instrumentum humile induunt |
Ad tabernas tendentes linteum metallum tenuius quam 3 mm in batches mediae, unitas servo-electrica optimam accurate per euro offert. Ad laminam crassam, lineas curvatas longas, vel cistas altas, machina hydraulica CNC optio practica manet, quia in quovis ictu percussionis tonagium altum applicare potest.
Disciplina Sequentia problemata qualitatem maxime removet antequam apparent. Tabernae quae modum scriptam sequuntur, exiguum primae partis minuunt et tempus praevidere tenentur setup.
Plana blank longitudinis aequat duas rectas longitudinum LABIUM plus anfractus regalibus. Annua curvatio arcus longitudinis secundum neutrum axem schedae mensuratur. Axis neutrum propius sedet ad superficiem interiorem in anfractibus acutis, quare K-factor in calculi apparet.
BA = (pi / 180) x angulum inflexum x (radii K-factoris x materiae crassitudinis intus)
Ad 90-gradum flectitur in 2 mm ferro leni cum radii 2 mm intus et factoris K 0.44, prebenda 1.5708 x (2 0.88) = 4.52 mm. Parvus ille numerus plani blank magnitudinis variat et bonam partem in brevem lingnam, si neglecta est, vertere potest.
| Materia seu inclinatio conditionis | Typical K-factor |
|---|---|
| Aes mollis, aluminium ananeale, iracundias mollisses | 0.45-0.50 |
| Frigidus involutus leni ferro | 0.40-0.44 |
| Immaculata ferro 304 | 0.40-0.44 |
| Aluminium durum ut 6061-T6 | 0.33-0.40 |
| Radius magnus ubi radius plus quam quinquies crassitudine | advenit 0.50 |
Omne metallum post ferrum erigitur. Verback angulus hiatus est inter angulum inflexum et angulum programmatum. Vexillum fix est leviter flectere, quod ad ferrum leni bene operatur, vel ab aere inflexione ad imum flectere, quae schedam plene in mortem premit et mechanice recuperationem elasticam reducit.
| Materia | Springback range | Nota practica |
|---|---|---|
| mitis chalybe | 1-3 gradus | Plerumque corrigi potest per overbending in progressio |
| Immaculata ferro 304 | 5-10 gradus | Induratum opus- fontis intemerata remittit ; bottoming adjuvat |
| Aluminium 5052-H32 | 2-4 gradus | Minimum multum in variation |
| Aluminium 6061-T6 | 1-3 gradus | Radii acuti resiliunt ante springback res |
| 780 FERRUM MPA robur summus | 8-15 gradus | Uti adaptivam angulum mensurae si available |
Instrumentum est ubi torcular fregit sheet metalli qualitas parta vel amissa est. Obsoleto ferrum mucro visibilis linea undique efficit. Moriendum est nimis angustum, nam materiam exteriorem rimatur. Ferrum gooseneck requiritur cum LABIUM ferramentum purgare debet post flexionem. Una utilissima regula pro mori delectu est regula V aperturae: divide V foramen per materiam crassitudinis. Ratio sedere debet inter 6 et 12, cum 8 ut defaltam pro ferro leni.
| Parameter | Air inflexio | Bottoming | Coining |
|---|---|---|---|
| Instrumentum contactus | Tria puncta solum | Sheet in alea expressi | Plena exprimi infra sheet superficiem |
| Secundum tonagium | 1x baseline | Aer inclinatio fere 3-4x | 5-10x aeris inflexio |
| angulus accurate | /-0.5 gradum typically | /-0.25 gradu cum materia uniformi | Praecelsa, constricta machinae rigoris |
| Sensus in crassitudine variatio | Humilis ad medium | Summus | Medium |
| Typical usus | Generalis fabricatio, defalta electio | Partes interiorem anguli indigens acuto | Micro anfractus, truncus tenuis, angulis subtilis |
Forma industria-vexillum aeris flexionis leni ferro vim refert ad crassitudinem materialem et aperiendi mori. Formula infra dat kilonewtones per metrum longitudinis flexae pro ferro cum viribus distrahendis prope 450 MPa.
P (kN per metrum) = 650 x (crassitudo in mm) x (crassitudo in mm) /
Tons metricos convertere ad vim, eventum divide 9.81. Nam 3 mm ferrum lenis supra 24 mm intereunt, calculus 650 x 9 / 24 = 243.75 kN per metrum, vel circiter 24.8 talentorum per metrum. Pars cum 1.2 m flange indiget 292.5 kN, fere 29.8 tons, ante quamlibet factor salutem. Emptio machinae aestimata XXX talentis nullum capitolium relinquit; exemplar 40-ton electio realis est.
| Crassitudo (mm) | Commendatur V-ostium (mm) | Force (kN/m) | Force (tons/m) |
|---|---|---|---|
| 1.0 | 8 | 81.3 | 8.3 |
| 1.5 | 12 | 121.9 | 12.4 |
| 2.0 | 16 | 162.5 | 16.6 |
| 3.0 | 24 | 243.8 | 24.9 |
| 4.0 | 32 | 325.0 | 33.1 |
| 5.0 | 40 | 406.3 | 41.4 |
Pro ferro immaculato, multiplica effectum per 1.4 ad 1.6. Nam 5xxx aluminium multiplica ab 0.7 ad 0.8. 780 Nam MPa fortitudo summus ferro, multiplica per 1.7 ad 2.2. Quarum rerum differentiam in distrahendo viribus molli ferro comparatam reflectunt.
Quaelibet materia aream habet infra quam in linea curva resiliet. Mensa dat minimas aeris flexiones pro communibus gradibus. Haec principia sunt: ferrum acrius apice, minus V-apertura, vel parallela grano flexiones omnes radios practicos minimos attollunt.
| Materia | Minimum intra radium (aer inflexionem) | Tonnage factor nobis mitis chalybe | Clavis cautela |
|---|---|---|---|
| Frigidus involutus leni ferro | 0.5-1.0 x T | 1.0 | Flectere per granum ad visibilia flanges |
| Immaculata ferro 304 | 1.5-2.0 x T | 1.4-1.5 | Operi-induraverat cortinas maius opus radii |
| Aluminium 5052-H32 | 0.5-1.0 x T | 0.7 | Forma bonum in H32 ingenium |
| Aluminium 6061-T6 | 2.0-3.0 x T | 0.7 | radii acuti crepuere; considerans O ingenium pro dura forma |
| Summus-strength steel 780 | 2.0-3.0 x T | 1.7-2.2 | Summus springback and edge micro-cracks possible |
Crassitudo materialis tolerantia etiam angulum variationem gignit. In aëre inflexione, lintea quae 0,1 mm crassior est quam nominalis, angulum uno gradu vel plus transferre potest, quod ferrum profundum, quod pro crassitudine nominali operatum est, nunc alium angulum format. Inde est, quod adaptiva potestate cum angulorum videre fit communis in praecisione torculari schedae metallicae opus fregit.
Torcular fregit tantum tam precise quam ratio eius positionis. Tergum METIOR distantiam ab anfractu lineae ad marginem referentis moderatur, et eius iterabilitas longitudinis LABRICAE directe afficit. Machinae fundamentales duas axis coniecturam habent; Fabricatio machinarum R-axem addunt ad coniecturam altitudinis et Z-axis pro diversa parte latitudinum cessat. A 4 1-axis dorsi METIOR est minimum practicum ad flexibilitatem tabernam artificii.
Summus cura opus est, serva instrumenta parallela arietis. Etiam a 0,1 mm mismatch ferrum inter et trans a 2 m longitudo intereat angulum iuvenci producet. Utere subtilitate terrae perit et parallelismum deprime cum novum instrumentum inaugurat.
Frames pressorum fere omnem industriam metallorum sustinent quia formas simplices, validas, sumptus efficaces e charta plana efficiunt. Longum est fabricationis index, et quaelibet pars proprias tolerantias et superficies requisita addit.
For mobilitatem ac eget applications , inclinatio ad vehiculis electrica aucta est postulatio certae ac fortitudinis ferri flectit quod altilium insterni et uncis structurae substituunt partes quae ante iunctae sunt.
Plurima premunt defecta non subita; primum ut angulus egisse, exasperat, aut strepitum insolitum ostendunt. Simplex culpa mandare adiuvat fontem cito cognoscere.
| Culpa | Verisimile causa | Practical fix |
|---|---|---|
| Angulus varius per batch | Materia thickness shifts, springback not compensated | Utere caeli curvamine profundum continentem; metientur primam partem inter se multum |
| Rimas in exteriorem partem versus | Radius angustus, grano flexuo parallelo | ferrum radii adauge; rotata blank 90 gradus; test mollior ingenium |
| Retorta vel peruersum pars | Punch et non moriuntur parallelae, fines retro coniecturam misaligned | Perscriptio ram/die parallelismus; cognoscere et METIOR digitos tangere linteum |
| Subtus exasperat in | Lappa in ore mori, instrumentum sordidum, particulae durae | Lapis et emunda mori; deburr codicellos; applicare tutela film |
| Overload terror in moderatoris | V-angustius foramen vel tonagium minoris | Cum 650 formula calculare; movere latius mori |
Tabernae fabricationis quae metallum schedae inflexae saepe recipiunt petitiones pro partibus filis formatis: clips, hamos, paxillos et brackets filum quae ad eandem productam ecclesiam pertinent. Fractes torcular non possunt perfiles filum plicare efficienter, sed CNC filum machinis flexionis processum in filum rotundum, filum planae, et habena eadem praecisione programmatum. A CNC filum flectendo corrigit, pascit, flectit, filum secat in una serie, quae parvam ad medium filum batches utilem facit.
Logica moderatio flexoris filum multum commune habet cum freno presso: tu programma angulas inflexas, longitudines pasce, et recompensationem vernalis. Apparatus multi-axis sicut ZW-480 addunt axem torquentem et brachium flexionis quae tres dimensiones figuras complexas admittunt. Pro kinematicis flexionis explicatione plenius legitur our plena dux in quo tendentes machinis opus .
 ZW-480 4-Axis CNC Ver filum tendentes pro complexu 3D figurae Hoc filum quattuor-axis flexionis sustinet motus brachii torquent et flexionis ad formas intricatas tres dimensivas. Operationem incompositam praebet et oeconomicus est pro parva mediae massae productione. Visum Product →
 ZW-880 VIII-Axis CNC Ver filum inclinatio Machina ad Summus Subtilitas Opus Cum octo-axis nexus et filum gyratorium edunt, hoc exemplum altam firmitatem et praecisionem praebet. Potest tractare implicatas operas formandas et apta est ad tabernas spectantes ad integras ecclesias producendas. Visum Product →
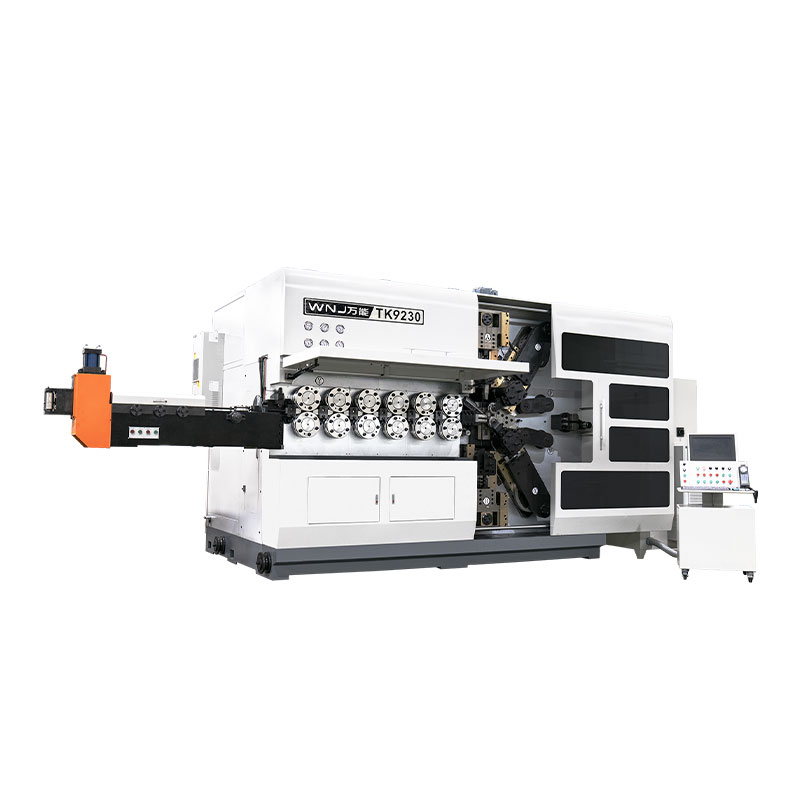
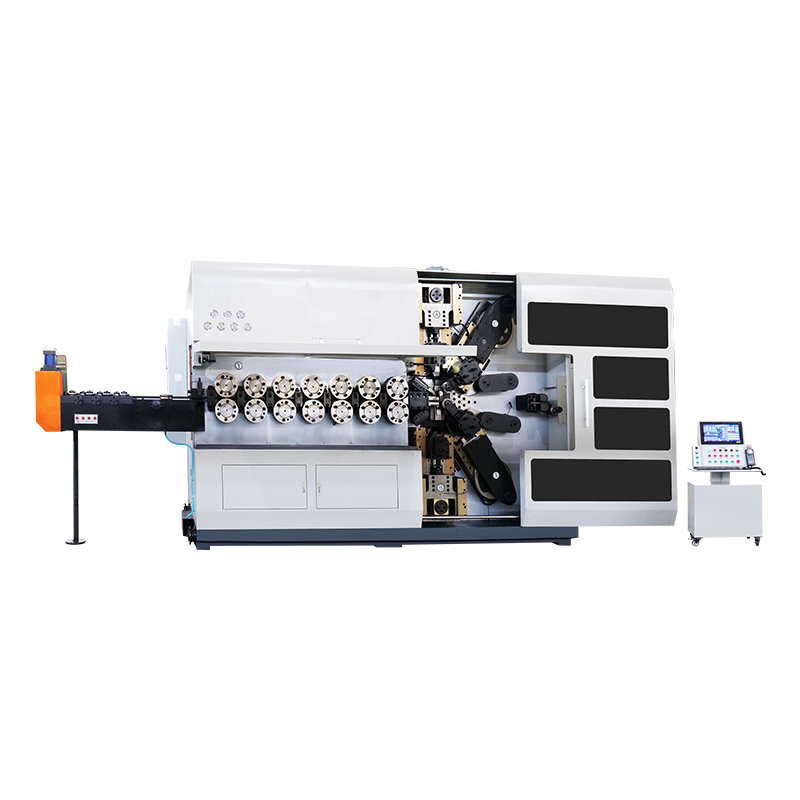
 WNJ CNC Wire bending Machine Series (1-12mm Wire Diameter) Haec linea fabrica filum diameters tegit ab 1 ad 12 mm cum multi-axi nexu. Includit global sustentationem et officia partium parcens, quae certam electionem efficit ad integrationem productionis. Visum Product →
Filum flexae lineae iuxta torcular fregit additque tabernam job ponere integras ecclesias loco singularum partium. Sumptus setup humilem, et machinae currunt incomitata satis esse oeconomica pro batchia paucorum centum denariorum.
Inflexio aeris schedam cum tribus tantum punctis attingit: duae orae moriuntur et ferrum nasum. Angulus ferrum in profunditate dependet, itaque unum instrumentum multos angulos efficere potest. Botoming schedam plene premit in V-die, quae vernum reducit et angulum interiorem acuit, sed ter in quater tonnagium auget. Effingo materiam adeo comprimit, ut ferrum figura in schedam deprimatur; summa tonagium indiget et optimam iterabilem materiam tenuem tradit. Maxime enim pressorium schedae metallicae opus fregit, aeris inclinatio recta defalta est.
Satus regulae octo: nam ferro leni, utere V-apertura ad octies materiam crassitudinis. Movere ad decem ad duodecies pro ferro immaculato, et sex ad octies pro molli alumine. Mori latiore tonagium redigit, et intus majorem producit radium; angustiore die tonagium auget et radium acuit. V-apertura numquam minor est quam quinquies crassitudo materiae vexillum.
Methodus simplicissima est proponere angulum overbendém aequalem mensurato fonticuli. Utere test fragmentis ex spiro accurato in productione fugies. Ad materias altas resuscitatas ut inactas vel 780 MPa ferro, transibit ad fundum vel utendum torcular fregit cum angulo adaptivo mensurae, quae ferrum profundum automatice post primum experimentum flecti corrigit.
Utere formula P = 650 x 9 / 24 = 243.75 kN per metrum, quod dure 24.8 talentis per metrum est. Factorem tutiorem addere et per 80% aestimationem capacitatis detegere, ita 40-ton press fractum minimum est optio sensibilis unius metri flectentis in 3 mm ferro miti. Magnitudinem machinae auge, si immaculatam vel altam fortitudinem ferro flectas.
Rimas formant quando extra superficiem longitudinis terminum suum attingit. Causae communes sunt radii ferrum infra 1.5 temporibus crassitudinis materiales, parallelae volventi grano inclinato, obdurato scheda a priori formante gressu, vel V mori angusta. Radio majore utere, trans frumentum inflecte, et ante productionem exiguo anfractu confirma.
Machinae servio-electricae scheda metallica usque ad circiter 3 mm conveniunt, cum operatione mundiore, energia inferiori impensa, et in melius positionis repeatability. CNC machinae hydraulicae superant in lamina crassa, partes altae, et lineae longae curvatae, quia tonagium altum generant per totum ictum. Elige servo-electrici ad praecisionem operis levis coniecturam et hydrau- cncm ad generalem fabricam cum amplitudine materiali.
Torcular schedam frangens curvatio metalli matura est processus, et technicae artis in suis fundamentis non mutatae sunt. Quae utiles tabernas separat, disciplina est: rectam mori delectu, tonagium honestum calculi, probatum verni compensatio, et instrumentum victum regulariter. Has observationes constanter adhibe, et fregit diurnus unus e machinis praedictis humi.
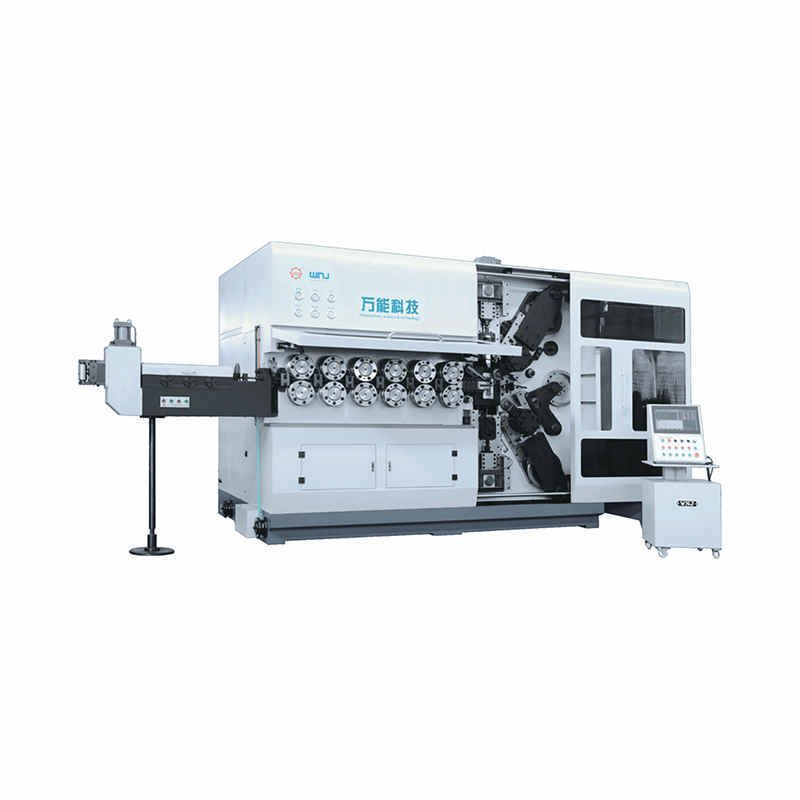
TK-13200、 TK-7230 TK-13200、 TK-7230 12AXES CNC VER MACHINA COILING ...
Vide plura
TK-13200、 TK-7230 TK-13200、 TK-7230 12AXES CNC VER MACHINA COILING ...
Vide plura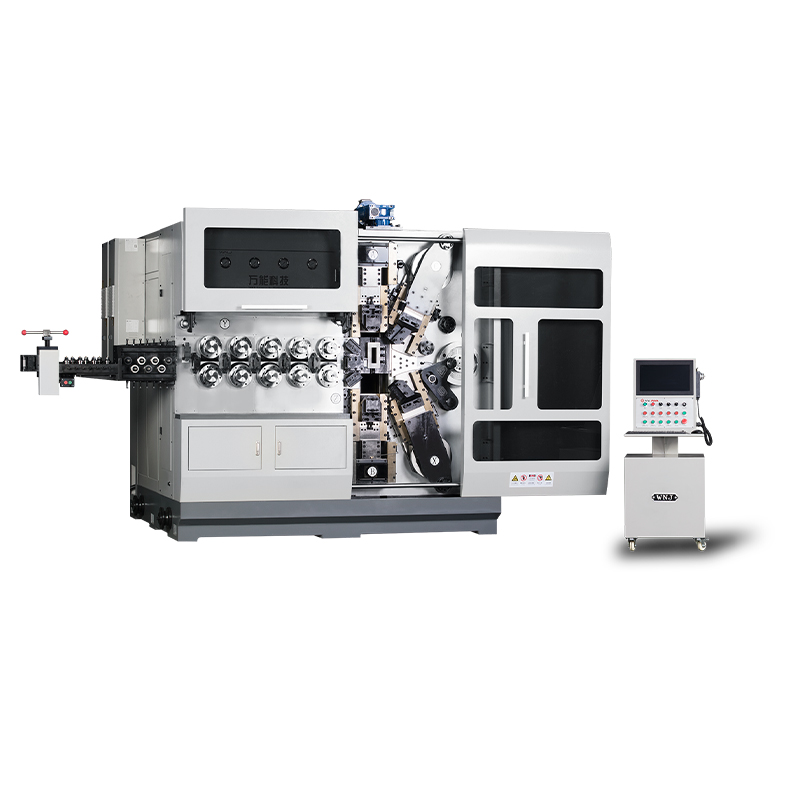
TK12120 TK-12120 12AXES CNC VER MACHINA COILING ...
Vide plura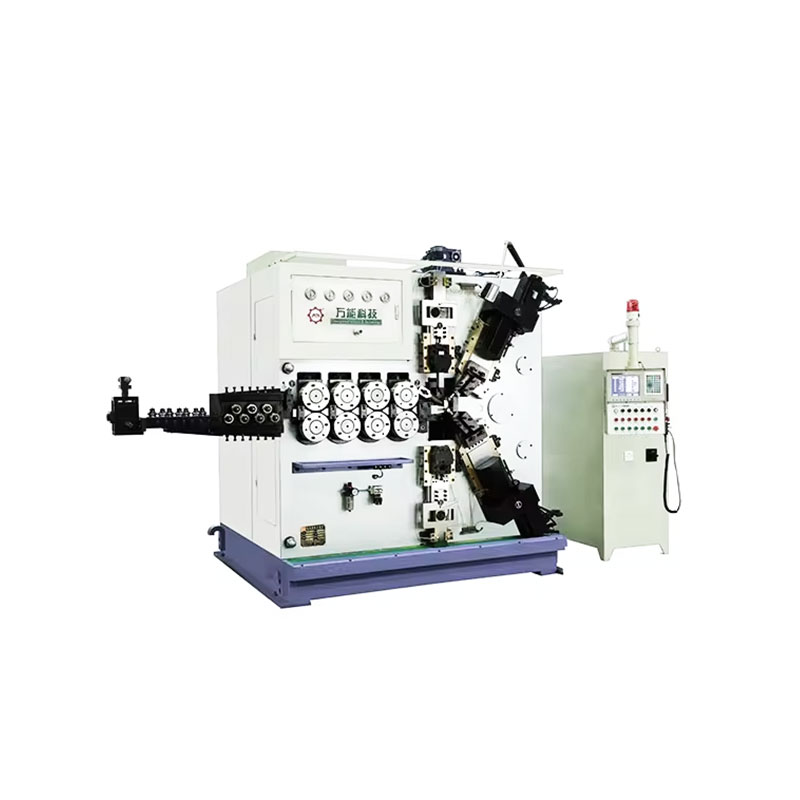
TK-6160 TK-6160 CNC VER MACHINA VOLUMEN MACHINA ...
Vide plura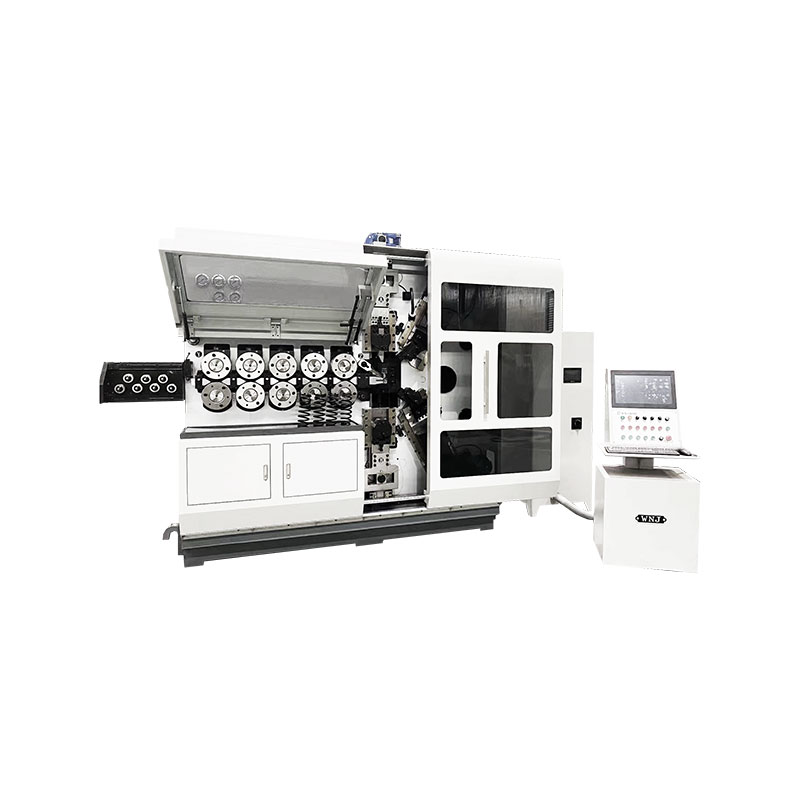
TK-6120 TK-6120 CNC VER MACHINA VOLUMEN MACHINA ...
Vide plura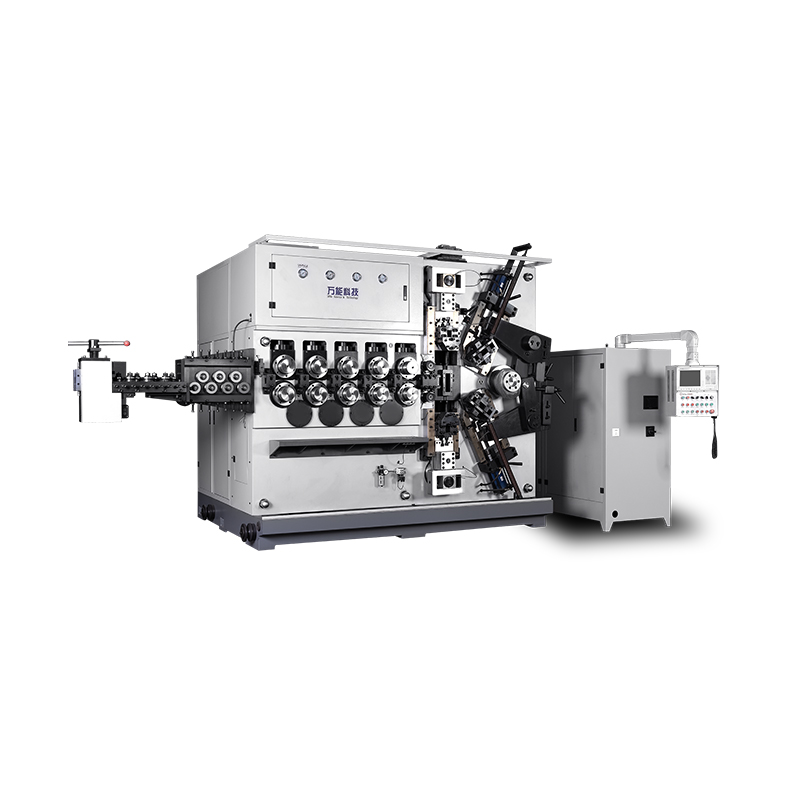
TK-5200 TK-5200 5AXES CNC VER MACHINA COILING ...
Vide plura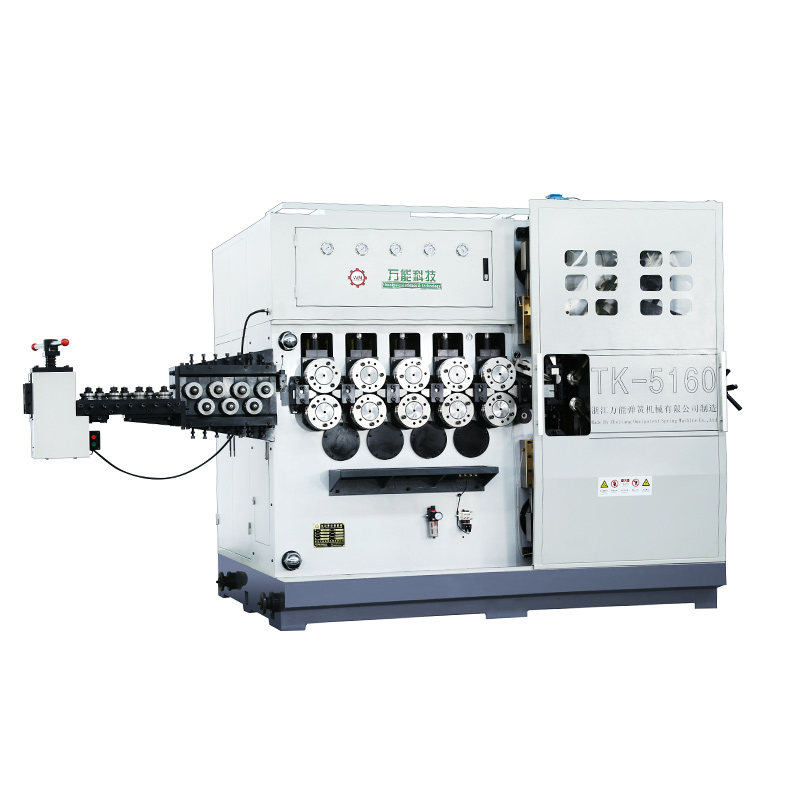
TK-5160 TK-5160 5AXES CNC VER MACHINA COILING ...
Vide plura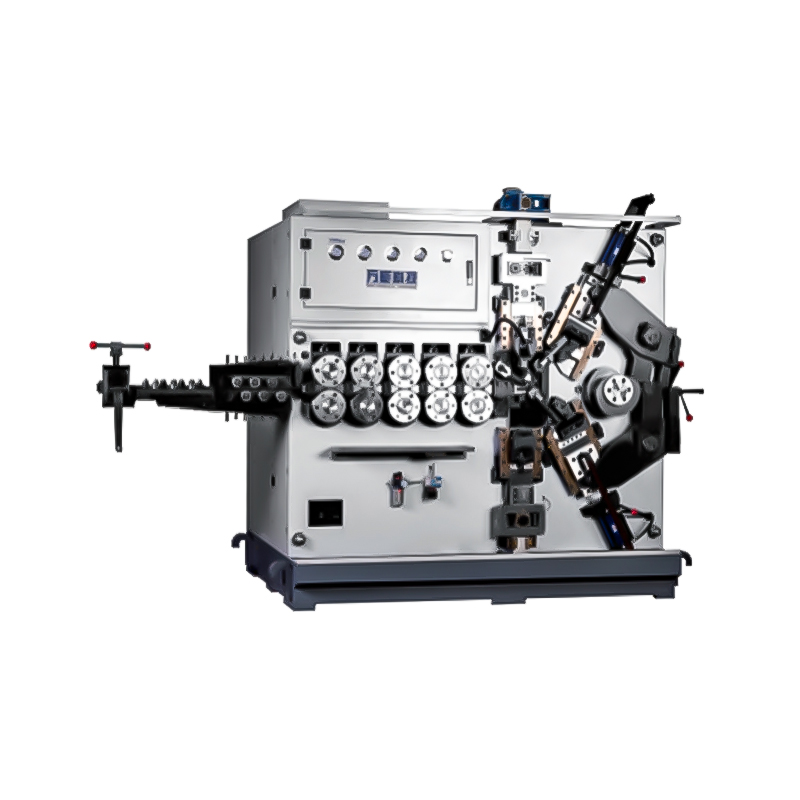
TK-5120 TK-5120 5AXES CNC VER MACHINA COILING ...
Vide pluraCōdex QR Mōbilis